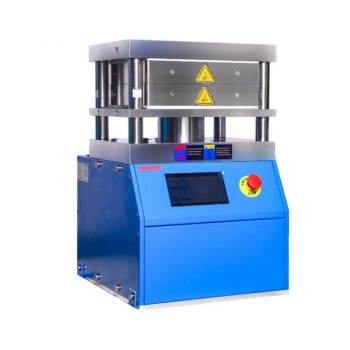
Гидравлические прессы высокого давления необходимы для формования заготовок Ti–15Mo–5In, поскольку они создают осевое усилие, необходимое для преодоления сопротивления частиц и выз inducing plastic deformation. При приложении давления до 700 МПа пресс заставляет частицы металлического порошка сплющиваться и сцепляться, эффективно превращая рыхлую смесь в монолитный твердый материал. Такое уплотнение с высокой плотностью является необходимым условием для достижения конечной плотности, близкой к теоретической (99,5%), в процессе спекания.
Для получения высокопроизводительных сплавов Ti–15Mo–5In необходимо минимизировать внутренние пустоты на самом раннем этапе производства. Высокое давление уплотнения максимизирует площадь контакта частиц, что является основным драйвером эффективной твердофазной диффузии и структурной целостности.
Механика уплотнения порошка
Вызывание пластической деформации
Титановые сплавы обладают значительной внутренней прочностью и сопротивлением деформации при комнатной температуре. Требуется пресс высокого давления, чтобы достичь предела текучести частиц металлического порошка, заставляя их менять форму, а не просто перестраиваться. Эта деформация критически важна для устранения крупных воздушных зазоров, встречающихся в рыхлых порошковых массах.
Механическое сцепление и холодная сварка
Под давлением, достигающим 700–800 МПа, поверхности металлических частиц прижимаются друг к другу так плотно, что происходит их механическое сцепление. В некоторых случаях давление достаточно, чтобы пробить поверхностные оксиды, способствуя соединению холодной сваркой между свежими металлическими поверхностями. Это создает «заготовку» с достаточной структурной прочностью, чтобы ее можно было перемещать без разрушения.
Увеличение координационного числа
Высокое осевое давление увеличивает координационное число — среднее количество точек контакта каждой частицы с соседями. Более высокое координационное число приводит к более равномерному распределению напряжений и тепла при последующей обработке. Это гарантирует, что готовая деталь не будет иметь локальных слабых мест или градиентов плотности.
Влияние на спекание и конечные свойства
Максимизация твердофазной диффузии
Уплотнение Ti–15Mo–5In при спекании зависит от твердофазной диффузии, при которой атомы перемещаются через границы частиц. Используя высокое давление для максимизации начальной площади контакта, гидравлический пресс значительно улучшает кинетику этой диффузии. Без этого этапа высокого давления зазоры между частицами были бы слишком велики, чтобы диффузия могла эффективно их преодолеть, что привело бы к высокой пористости.
Снижение внутренней пористости
Основная цель использования пресса с давлением 700 МПа — уменьшить объем внутренних пустот до того, как сплав попадет в печь. Более низкая начальная пористость заготовки напрямую коррелирует с более высокой относительной плотностью готового слитка. Именно так производители достигают строгого требования 99,5% уплотнения, необходимого для высоконагруженных применений.
Облегчение плавления и распределения тепла
Для процессов, включающих вакуумно-дуговую переплавку, плотная заготовка служит стабильным электродом. Высокая плотность обеспечивает непрерывность проводимости тока и концентрированное распределение тепла. Рыхлая или малоплотная брикет вызвала бы нестабильное электрическое поведение и неравномерное плавление, что ухудшило бы химическую однородность сплава.
Понимание компромиссов
Преодоление внутреннего трения
Хотя высокое давление необходимо, оно также должно преодолевать внутреннее трение между частицами порошка и трение между порошком и стенками матрицы. Если давление прикладывается неравномерно или если прессу не хватает точности, полученная заготовка может иметь «мягкие места» или внутренние расслоения.
Упругое восстановление и пружинение
Все металлические порошки испытывают определенную степень упругого сопротивления. Когда гидравлическое давление снимается, заготовка может немного расшириться — явление, известное как «пружинение» (springback). Если давление уплотнения было недостаточным для вызова постоянной пластической деформации, это пружинение может привести к микротрещинам или полному разрушению структуры брикета.
Оборудование и износ матрицы
Работа при давлениях, таких как 700–800 МПа, создает экстремальные нагрузки на инструмент и матрицы. Это требует использования высокопрочных закаленных сталей или карбидов для компонентов матрицы. Производители должны балансировать потребность в высокой плотности с увеличенными затратами на техническое обслуживание и замену оборудования для уплотнения.
Как применить это в вашем проекте
Правильный выбор для вашей цели
- Если ваша основная цель — достижение максимальной конечной плотности: Используйте пресс, способный развивать не менее 700–800 МПа, чтобы гарантировать минимизацию зазоров между частицами перед спеканием.
- Если ваша основная цель — предотвращение растрескивания заготовки: Убедитесь, что пресс позволяет контролируемый сброс давления для смягчения последствий упругого пружинения.
- Если ваша основная цель — стабильная электропроводность для плавления: Приоритет отдавайте высокому осевому давлению для максимизации площади контакта и координационного числа между порошками элементов.
Гидравлический пресс высокого давления — это фундаментальный инструмент, который превращает рыхлый порошок Ti–15Mo–5In в жизнеспособный инженерный материал, обеспечивая атомарный контакт, необходимый для полного уплотнения.
Итоговая таблица:
| Ключевая особенность | Требование/Метрика | Влияние на сплав Ti–15Mo–5In |
|---|---|---|
| Давление уплотнения | 700 – 800 МПа | Вызывает пластическую деформацию и механическое сцепление |
| Координация частиц | Высокая площадь контакта | Ускоряет твердофазную диффузию при спекании |
| Конечная плотность | 99,5% относительная | Устраняет внутренние пустоты для высоконагруженных применений |
| Структурная цель | Целостность заготовки | Предотвращает растрескивание и обеспечивает стабильную проводимость электрода |
Повысьте уровень ваших исследований в области материаловедения с помощью точной инженерии KINTEK. Достижение строгого уплотнения 99,5%, необходимого для сплавов Ti–15Mo–5In, требует высокопроизводительного оборудования. KINTEK специализируется на комплексном ряде гидравлических прессов (для брикетов, горячих и изостатических), способных развивать экстремальные давления, необходимые для превосходного формования заготовок.
От передовых высокотемпературных вакуумных и атмосферных печей для спекания до систем дробления и измельчения для подготовки порошка мы предоставляем комплексные решения, необходимые вашей лаборатории. Свяжитесь с нами сегодня, чтобы узнать, как наши высокодавные реакторы, керамические расходные материалы и специализированные лабораторные инструменты могут повысить эффективность вашего производства и целостность материалов.
Ссылки
- Liliana Romero-Resendiz, V. Amigó. Development and characterization of a new predominantly β Ti–15Mo–5In alloy for biomedical applications. DOI: 10.1007/s10853-023-09017-x
Эта статья также основана на технической информации из Kintek Solution База знаний .
Связанные товары
- Ручной высокотемпературный гидравлический пресс с нагревательными плитами для лаборатории
- Автоматический гидравлический пресс с подогревом для высоких температур и нагревательными плитами для лаборатории
- Автоматический гидравлический пресс с подогревом и нагревательными плитами для лабораторного горячего прессования
- Нагревательный гидравлический пресс 24Т 30Т 60Т с нагревательными плитами для лабораторного горячего прессования
- Нагреваемый гидравлический пресс с нагревательными плитами для вакуумной камеры, лабораторный горячий пресс
Люди также спрашивают
- Что такое горячий гидравлический пресс? Используйте тепло и давление для передового производства
- Для чего используется гидравлический пресс с подогревом? Незаменимый инструмент для отверждения, формования и ламинирования
- Почему для горячего прессования зеленых лент NASICON используется гидравлический пресс с подогревом? Оптимизируйте плотность вашего твердого электролита
- Что делает гидравлический термопресс? Обеспечение промышленного уровня, стабильного давления для крупносерийного производства
- Почему для композитных ламинатов необходим лабораторный гидравлический пресс с подогревом? Достижение структурной целостности без пустот